Chốt Hồi Khuôn Nhựa Là Gì? Cấu Tạo, Công Dụng Và Nguyên Lý Hoạt Động
Trong quá trình vận hành khuôn ép nhựa, hệ thống đẩy sản phẩm phải thực hiện hai nhiệm vụ: đẩy sản phẩm ra khỏi khuôn sau khi ép và trở về vị trí ban đầu để chuẩn bị cho chu kỳ tiếp theo.
Để hệ thống đẩy hoạt động chính xác, chốt hồi khuôn nhựa (Return Pin) là một trong những linh kiện quan trọng được sử dụng trong nhiều thiết kế khuôn.
Tuy nhiên, không ít trường hợp chốt hồi bị mòn, cong hoặc lắp đặt sai khiến hệ thống đẩy không trở về hết hành trình, dẫn đến nguy cơ va chạm và hư hỏng khuôn.
Vậy chốt hồi khuôn nhựa là gì? Cấu tạo, nguyên lý hoạt động và cách lựa chọn như thế nào? Hãy cùng Công ty TNHH Thương Mại Thiết Bị Đông Dương tìm hiểu chi tiết.
1. Chốt hồi khuôn nhựa là gì?
Chốt hồi khuôn nhựa, còn được gọi là ty hồi hoặc Return Pin, là linh kiện thuộc hệ thống hồi của bộ khuôn ép phun.
Chức năng chính của chốt hồi là truyền lực cơ học để đưa hệ thống tấm đẩy trở về vị trí ban đầu trong quá trình đóng khuôn.
Trong nhiều bộ khuôn, chốt hồi được lắp kết hợp với tấm đẩy và chuyển động cùng cụm tấm đẩy.
Khi khuôn đóng, bề mặt phía khuôn cố định tiếp xúc với đầu chốt hồi, tạo lực đẩy cụm tấm đẩy trở lại.
Ngoài cơ cấu hồi bằng chốt, một số bộ khuôn còn sử dụng lò xo hồi, cơ cấu kéo hồi hoặc hệ thống hồi sớm chuyên dụng.
2. Cấu tạo của chốt hồi khuôn nhựa
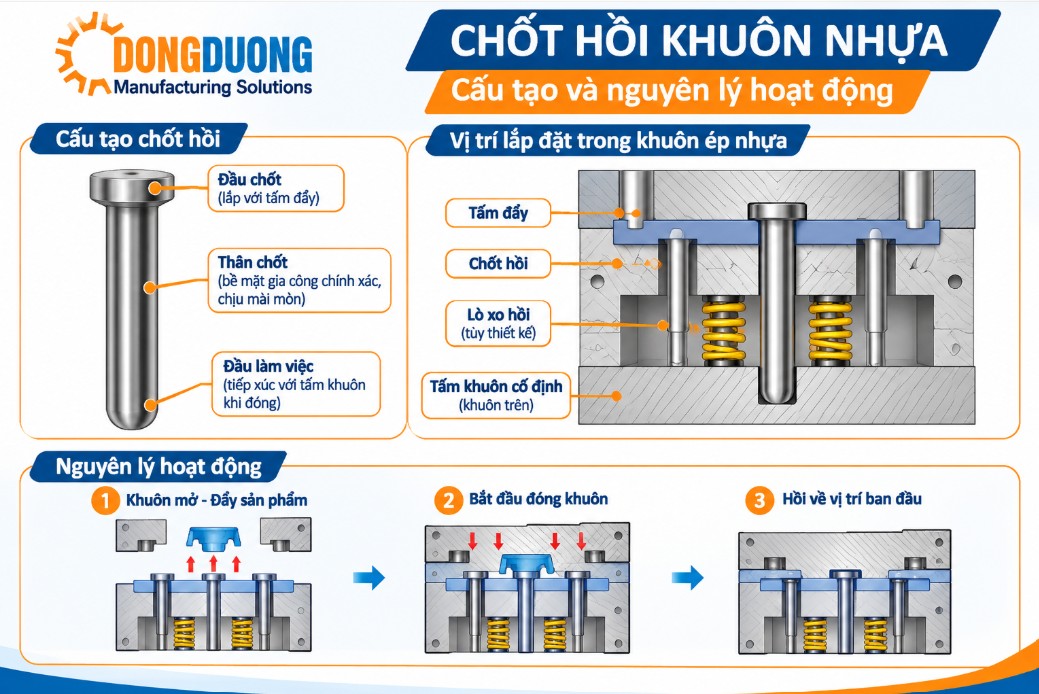
Chốt hồi có cấu tạo tương đối đơn giản, thường gồm các phần chính sau:
2.1. Thân chốt hồi
Thân chốt có dạng trụ tròn, được gia công chính xác để đảm bảo khả năng chuyển động trong lỗ dẫn hướng.
Đường kính thân, độ thẳng và chất lượng bề mặt là những yếu tố quan trọng ảnh hưởng đến quá trình vận hành.
2.2. Đầu chốt hồi
Đầu chốt hồi thường có tiết diện lớn hơn phần thân, tạo bề mặt để lắp và giữ trong hệ thống tấm đẩy.
Kích thước đầu chốt phụ thuộc vào quy cách tiêu chuẩn hoặc bản vẽ khuôn.
2.3. Đầu tiếp xúc làm việc
Đây là phần tiếp nhận lực trong quá trình khuôn đóng.
Bề mặt đầu chốt cần được gia công phù hợp để đảm bảo khả năng tiếp xúc và truyền lực ổn định.
2.4. Vùng dẫn hướng
Trong quá trình di chuyển, thân chốt hồi có thể chuyển động thông qua lỗ dẫn hướng hoặc bạc dẫn hướng theo kết cấu khuôn.
Khe hở và độ đồng tâm cần đáp ứng yêu cầu để hạn chế kẹt hoặc mài mòn bất thường.
3. Nguyên lý hoạt động của chốt hồi khuôn nhựa
Để hiểu nguyên lý hoạt động, có thể chia quá trình thành bốn giai đoạn.
Giai đoạn 1: Khuôn đóng
Khi khuôn ở trạng thái đóng hoàn toàn, hệ thống tấm đẩy nằm tại vị trí ban đầu.
Chốt hồi và các bộ phận liên quan được bố trí đúng vị trí thiết kế.
Giai đoạn 2: Khuôn mở và đẩy sản phẩm
Sau khi quá trình ép phun và làm nguội hoàn tất, khuôn mở ra.
Cơ cấu đẩy của máy ép hoặc hệ thống điều khiển tương ứng tác động vào cụm tấm đẩy, đưa chốt đẩy tiến về phía sản phẩm.
Chốt hồi chuyển động cùng hệ thống tấm đẩy theo kết cấu thiết kế.
Giai đoạn 3: Hệ thống bắt đầu hồi
Khi chuẩn bị đóng khuôn, cụm tấm đẩy cần trở về vị trí ban đầu.
Nếu sử dụng lò xo hồi, lực đàn hồi có thể đưa cụm tấm đẩy trở lại trước khi hai nửa khuôn đóng hoàn toàn.
Đối với cơ cấu hồi bằng chốt, quá trình tiếp xúc giữa chốt hồi và phía khuôn cố định giúp truyền lực đưa tấm đẩy về vị trí ban đầu.
Giai đoạn 4: Khuôn đóng hoàn toàn
Hệ thống tấm đẩy phải trở về đúng vị trí quy định để tránh chốt đẩy hoặc các bộ phận khác nhô ra gây va chạm.
Sau đó, khuôn hoàn thành quá trình đóng và chuẩn bị cho chu kỳ ép tiếp theo.
4. Công dụng của chốt hồi khuôn nhựa
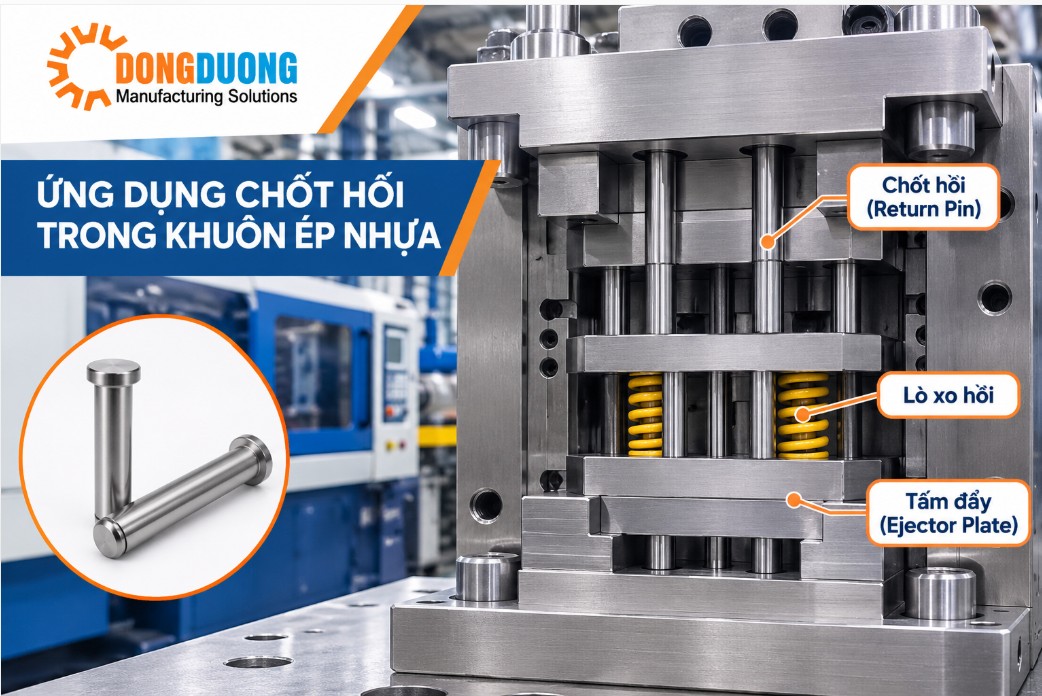
4.1. Đưa hệ thống đẩy trở về vị trí ban đầu
Đây là nhiệm vụ quan trọng nhất của chốt hồi.
Chốt hồi giúp truyền lực để cụm tấm đẩy trở về vị trí thiết kế trong quá trình đóng khuôn.
4.2. Hạn chế nguy cơ va chạm
Nếu chốt đẩy chưa hồi hết mà khuôn đã đóng, các chi tiết nhô ra có thể va chạm với lõi hoặc lòng khuôn.
Chốt hồi được thiết kế và lắp đặt đúng góp phần hạn chế nguy cơ này trong phạm vi chức năng của hệ thống.
4.3. Hỗ trợ duy trì chu kỳ sản xuất ổn định
Hệ thống đẩy hồi về chính xác giúp khuôn sẵn sàng cho chu kỳ ép tiếp theo.
Điều này đặc biệt quan trọng với các dây chuyền ép nhựa tự động.
4.4. Hỗ trợ bảo vệ các chi tiết hệ thống đẩy
Chuyển động hồi ổn định góp phần hạn chế tải bất thường lên chốt đẩy, tấm đẩy và các chi tiết liên quan.
Tuy nhiên, chốt hồi không thay thế chức năng của hệ thống dẫn hướng tấm đẩy hoặc các cơ cấu bảo vệ an toàn chuyên dụng.
5. Phân biệt chốt hồi và chốt đẩy khuôn nhựa
Đây là hai linh kiện có thể có hình dạng gần giống nhau nhưng đảm nhận chức năng khác nhau.
Chốt đẩy (Ejector Pin):
Là linh kiện tiếp xúc với sản phẩm để đẩy sản phẩm ra khỏi lõi khuôn khi hệ thống đẩy hoạt động.
Chốt hồi (Return Pin):
Là linh kiện truyền lực giúp đưa cụm tấm đẩy trở về vị trí ban đầu trong quá trình hồi.
Trong một bộ khuôn, chốt đẩy và chốt hồi có thể cùng được lắp vào hệ thống tấm đẩy nhưng vị trí, kích thước và nhiệm vụ không giống nhau.
Vì vậy, không nên sử dụng hai loại chốt thay thế cho nhau nếu không có thiết kế cho phép.
6. Các phương án hồi khuôn phổ biến
6.1. Hồi bằng chốt hồi cơ khí
Đây là phương án sử dụng lực tiếp xúc cơ học khi khuôn đóng để đưa cụm tấm đẩy trở lại vị trí ban đầu.
Ưu điểm là nguyên lý tương đối đơn giản và dễ tích hợp trong nhiều kết cấu khuôn.
6.2. Hồi bằng lò xo
Lò xo được bố trí trong hệ thống đẩy để tạo lực đàn hồi đưa tấm đẩy về vị trí ban đầu.
Khi lựa chọn lò xo, cần tính lực hồi và hành trình nén theo quy định của thiết kế.
6.3. Hệ thống hồi sớm
Đối với các bộ khuôn sử dụng con trượt, lõi trượt hoặc cơ cấu có nguy cơ giao thoa với chốt đẩy, chỉ sử dụng chốt hồi thông thường có thể không đảm bảo thời điểm hồi phù hợp.
Trong trường hợp này, kỹ sư có thể sử dụng cơ cấu hồi sớm (Early Return Unit) nhằm đưa hệ thống đẩy trở lại trước khi các chi tiết chuyển động có khả năng va chạm.
7. Những nguyên nhân khiến chốt hồi khuôn bị hư hỏng
Chốt hồi bị cong
Nguyên nhân có thể liên quan đến lực tác động lệch tâm, sai lệch lắp đặt hoặc cơ cấu chuyển động không đồng đều.
Chốt hồi bị mòn
Ma sát bất thường hoặc bụi bẩn trong vùng dẫn hướng có thể khiến bề mặt chốt bị xước và mài mòn.
Chốt hồi bị kẹt
Khe hở lắp ghép không phù hợp, độ đồng tâm kém hoặc tình trạng tấm đẩy bị nghiêng có thể làm chốt chuyển động khó khăn.
Hệ thống đẩy không hồi hết
Nguyên nhân có thể xuất phát từ chốt hồi, lò xo hồi, tấm đẩy, dẫn hướng tấm đẩy hoặc những cơ cấu điều khiển liên quan.
Không nên kết luận nguyên nhân chỉ dựa vào hiện tượng chốt đẩy chưa trở về vị trí ban đầu.
8. Cách lựa chọn chốt hồi khuôn nhựa phù hợp
Để lựa chọn đúng chốt hồi, cần kiểm tra:
-
Đường kính thân chốt.
-
Chiều dài tổng thể.
-
Kích thước và chiều dày đầu chốt.
-
Vật liệu và độ cứng.
-
Dung sai lắp ghép.
-
Hành trình của hệ thống đẩy.
-
Vị trí tiếp xúc khi khuôn đóng.
-
Mã sản phẩm hoặc bản vẽ kỹ thuật.
Đặc biệt, khi thay thế chốt hồi, cần kiểm tra chiều dài thực tế vì sai lệch chiều dài có thể ảnh hưởng đến thời điểm tiếp xúc và hành trình hồi của hệ thống.
9. Lưu ý khi lắp đặt và bảo dưỡng
Trước khi lắp, cần vệ sinh khu vực làm việc và kiểm tra bề mặt chốt hồi.
Trong quá trình vận hành, cần kiểm tra tình trạng mài mòn, độ thẳng và chuyển động của cụm tấm đẩy.
Đối với các bộ khuôn có con trượt hoặc cơ cấu phức tạp, cần đặc biệt kiểm tra trình tự hồi để tránh va chạm khi đóng khuôn.
Không sử dụng chốt bị cong, nứt hoặc hư hỏng nghiêm trọng.
Việc kiểm tra và sửa chữa phải được thực hiện khi máy đã dừng và hệ thống được bảo đảm an toàn.
10. Mua chốt hồi khuôn nhựa tại Đông Dương
Công ty TNHH Thương Mại Thiết Bị Đông Dương hoạt động trong lĩnh vực cung cấp linh kiện khuôn mẫu và thiết bị phục vụ ngành công nghiệp sản xuất.
Khách hàng cần tìm hiểu chốt hồi khuôn nhựa, chốt đẩy, lò xo khuôn hoặc những linh kiện hệ thống đẩy có thể liên hệ Đông Dương để trao đổi về mã hàng và thông số kỹ thuật.
Website: https://dongduong-co.vn/
11. Kết luận
Chốt hồi khuôn nhựa là linh kiện quan trọng trong hệ thống hồi của khuôn ép phun, giúp đưa cụm tấm đẩy trở về vị trí thiết kế.
Việc lựa chọn đúng kích thước, vật liệu và phương án lắp đặt góp phần duy trì chuyển động ổn định, hạn chế nguy cơ va chạm và nâng cao độ an toàn trong vận hành.
Đối với những bộ khuôn có cơ cấu chuyển động phức tạp, cần kết hợp chốt hồi với giải pháp hồi sớm hoặc cơ cấu điều khiển phù hợp.
Đông Dương – Giải pháp linh kiện khuôn mẫu cho ngành công nghiệp sản xuất.